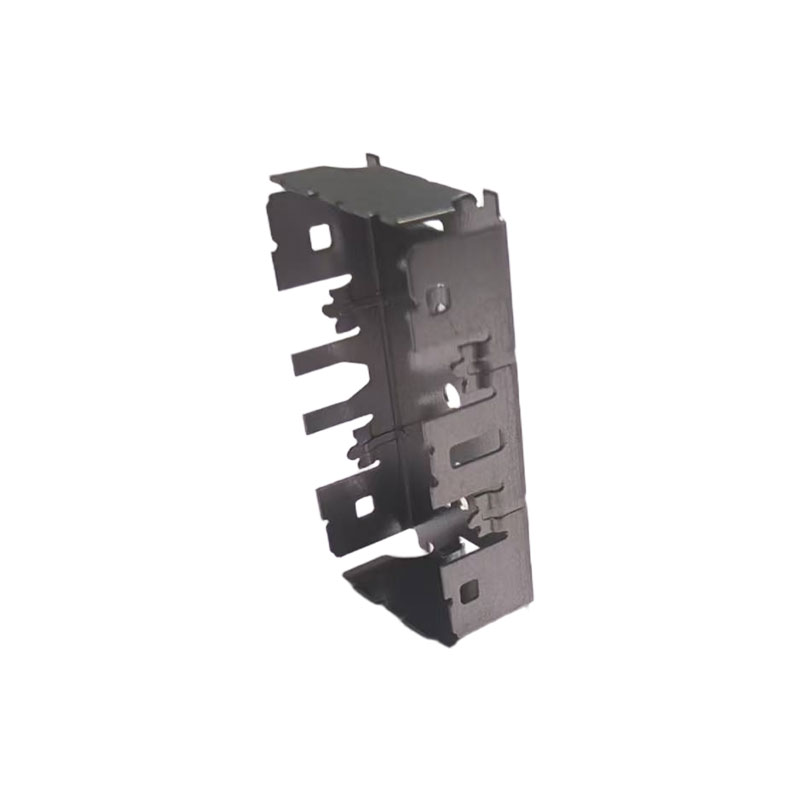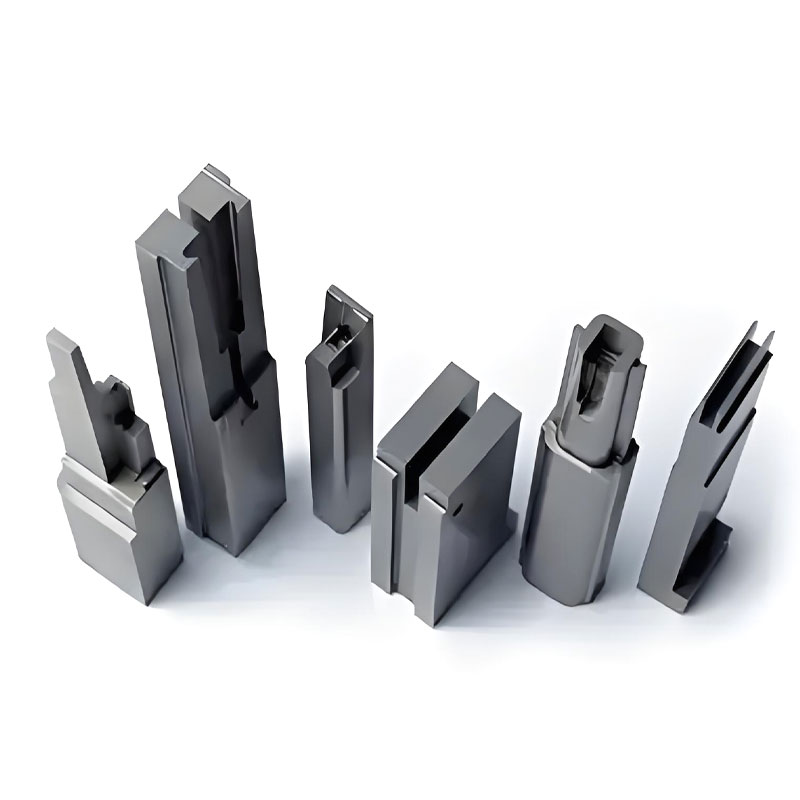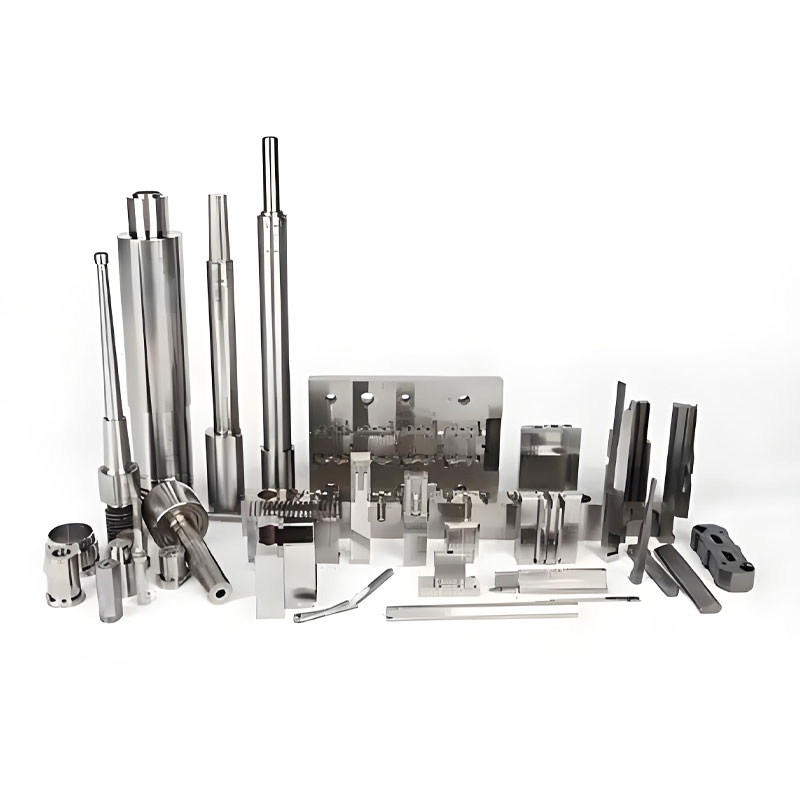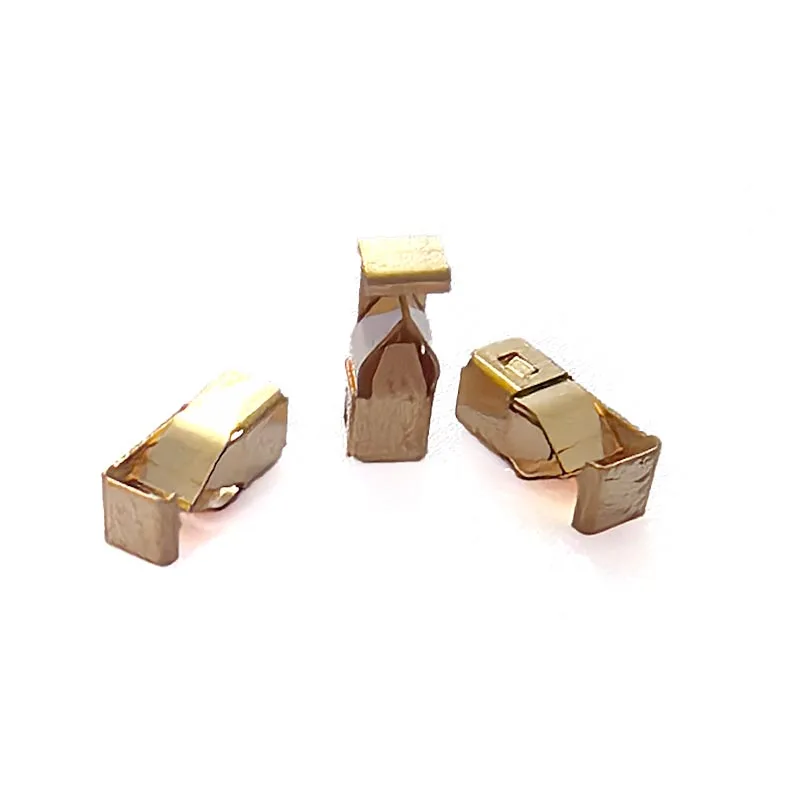
خلاصه مقاله: قالب گیری تزریقی اتصال دهندهیک فرآیند تولید حیاتی برای تولید محفظه های پلاستیکی دقیق و بادوام و اجزای عایق مورد استفاده در اتصالات الکترونیکی است. از انتخاب مواد و مهندسی قالب گرفته تا بازرسی ابعادی و ثبات تولید، هر مرحله بر عملکرد کانکتور تأثیر می گذارد.قیرنمتخصص در راه حل های قالب گیری اتصال دهنده دقیق، ارائه ابزار سفارشی، ماشینکاری دقیق، و پشتیبانی ساخت برای برنامه های کاربردی در الکترونیک خودرو، لوازم خانگی، تجهیزات صنعتی و سایر محصولات الکترونیکی. درک فرآیند به طراحان محصول و تیم های خرید کمک می کند تا تصمیمات آگاهانه ای در مورد کیفیت، هزینه و قابلیت اطمینان تولید بلند مدت بگیرند.
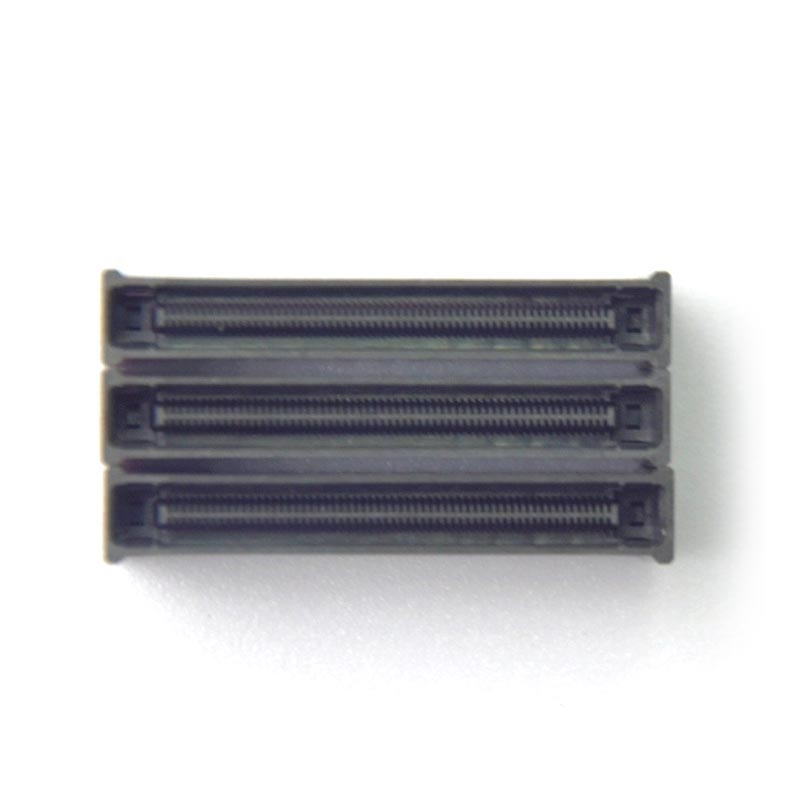
قالبگیری تزریقی اتصال دهنده یک فرآیند تولیدی است که در آن مواد گرمانرم مذاب به داخل حفره قالب با مهندسی دقیق تزریق میشوند، خنک میشوند و برای ایجاد یک جزء نهایی خارج میشوند. به طور گسترده ای برای ساخت محفظه های پلاستیکی، پایه های ترمینال، سازه های عایق، پوسته های محافظ و سایر قطعات مورد نیاز برای اتصالات الکتریکی و الکترونیکی استفاده می شود.
بر خلاف بسیاری از اجزای پلاستیکی همه منظوره، قطعات رابط اغلب شامل دهانههای کوچک، دیوارههای نازک، ویژگیهای قفل پیچیده و موقعیتهای ترمینال نزدیک به هم هستند. این ویژگی ها باید با کنتاکت های فلزی و اجزای جفت شونده کار کنند. حتی یک انحراف ابعادی کوچک می تواند بر مونتاژ، نیروی وارد کردن، تراز ترمینال یا قابلیت اطمینان اتصال الکتریکی تأثیر بگذارد.
به همین دلیل، قالبگیری موفق اتصال دهنده به مهندسی مواد هماهنگ، طراحی قالب، تنظیمات ماشین و روشهای بازرسی بستگی دارد. Qiren راه حل های دقیق قالب گیری تزریق کانکتور را برای مشتریانی که به دنبال قطعات پلاستیکی سفارشی و ابزار برای کاربردهای سخت هستند ارائه می دهد.
کاربردهای معمولی عبارتند از:
دقت برای عملکرد کانکتور اساسی است زیرا محفظه قالبگیری شده موقعیت و پشتیبانی کنتاکتهای رسانا را ایجاد میکند. ابعاد آن بر نحوه قرار گرفتن اجزا با یکدیگر، نحوه ایمن ماندن پایانه ها و نحوه عملکرد کانکتور در طول استفاده مکرر تأثیر می گذارد.
عوامل متعددی باعث میشود که قالبگیری دقیق اتصال دهنده نسبت به بسیاری از کاربردهای قالبگیری پلاستیکی معمولی سختتر باشد.
گام ترمینال، ابعاد حفره، سازه های قفل و سطوح جفت گیری باید با نقشه های مهندسی تایید شده مطابقت داشته باشد. تلورانس ها باید بر اساس الزامات عملکردی هر جزء به جای اعمال تلرانس شدید غیر ضروری برای هر ویژگی ایجاد شود.
محفظه پلاستیکی باید عایق مناسبی برای محیط عملیاتی مورد نظر داشته باشد. انتخاب مواد، ضخامت دیوار، فاصله خزش، فاصله و وجود فضاهای خالی یا آلودگی ممکن است بر ایمنی الکتریکی تأثیر بگذارد. الزامات باید بر اساس استانداردهای محصول قابل اجرا و شرایط عملیاتی ارزیابی شوند.
محفظه های رابط ممکن است نیروهای وارد کردن، ارتعاش، تغییرات دما و چرخه های جفت گیری مکرر را تجربه کنند. قطعه قالبگیری شده باید شکل خود را حفظ کند و پایانهها را بدون ترک خوردن، تغییر شکل بیش از حد یا از دست دادن نگهداشتن نگه دارد.
یک نمونه اولیه موفق تنها نقطه شروع است. تولیدکنندگان باید ابعاد و عملکرد عملکردی قابل تکرار را در سرتاسر دستههای تولید، حفرههای قالب و تعداد زیادی مواد حفظ کنند. پردازش پایدار ضایعات قابل اجتناب، کار مجدد و وقفه های مونتاژ را کاهش می دهد.
انتخاب مواد بر قالبپذیری، انقباض، مقاومت حرارتی، عملکرد عایق، استحکام مکانیکی، حساسیت به رطوبت و هزینه اجزای نهایی تأثیر میگذارد. بهترین رزین به طراحی کانکتور و محیط کار بستگی دارد.
| مواد | ویژگی های کلیدی | برنامه های کاربردی بالقوه | ملاحظات انتخاب |
|---|---|---|---|
| PBT | پایداری ابعادی خوب و عایق الکتریکی | محفظه های الکتریکی و کانکتورهای لوازم خانگی | شرایط قرار گرفتن در معرض گرما، انقباض و رطوبت را ارزیابی کنید. |
| PA (نایلون) | استحکام مکانیکی و چقرمگی خوب | کانکتورهای خودرو و صنعتی | جذب رطوبت و تاثیر آن بر ابعاد را در نظر بگیرید. |
| LCP | پتانسیل تاب خوردگی کم و مناسب بودن برای طرح های ریز | اتصالات الکترونیکی فشرده و با چگالی بالا | نیاز به کنترل دقیق جریان مواد و شرایط قالب گیری دارد. |
| PPS | قابلیت دمای بالا و مقاومت شیمیایی | کاربردهای تخصصی برق و صنعتی | نیازهای پردازش، هزینه و طراحی مکانیکی را ارزیابی کنید. |
| رزین تقویت شده با الیاف شیشه | بهبود سفتی و کاهش انقباض جهت در فرمولاسیون مناسب | محفظه های رابط ساختاری | جهت گیری فیبر می تواند بر تاب خوردگی و دقت ابعاد تأثیر بگذارد. |
این مواد قابل تعویض نیستند. مهندسان باید قبل از نهایی کردن مشخصات، درجه رزین، دمای عملیاتی، الزامات مقاوم در برابر شعله، خواص دی الکتریک، قرار گرفتن در معرض مواد شیمیایی و الزامات نظارتی قابل اجرا را بررسی کنند.
برای راهنمایی بیشتر، محلولهای قالبگیری تزریقی کانکتور Qiren و قابلیتهای مربوط به ساخت قالب دقیق را بررسی کنید.
یک پروژه قالبگیری تزریقی اتصال قابل اعتماد از یک گردش کار ساختاریافته پیروی میکند. توالی ممکن است بسته به هندسه اجزا، الزامات درج، حجم تولید و معیارهای بازرسی متفاوت باشد، اما مراحل اساسی مشابه باقی می مانند.
برای اتصال دهنده های حاوی پایانه های فلزی، قرار دادن و نگهداشتن درج نیاز به توجه خاصی دارد. بارگذاری یا مونتاژ خودکار درج ممکن است برای برنامه های با حجم بالاتر مناسب باشد، مشروط بر اینکه تجهیزات بتوانند به طور مداوم تراز اجزا را حفظ کنند.
تصمیمات طراحی قبل از شروع ابزارسازی می تواند از تغییرات پرهزینه بعدی جلوگیری کند. یک بررسی طراحی برای تولید باید نحوه پر شدن، خنک کردن، خارج کردن، مونتاژ و عملکرد قطعه را در کاربرد نهایی خود در نظر بگیرد.
در جاهایی که عملی است، ضخامت دیواره نسبتاً یکنواخت به ارتقای پر شدن و خنکسازی ثابت کمک میکند. تغییر ضخامت ناگهانی می تواند به علائم فرورفتگی، استرس داخلی یا تاب خوردگی کمک کند. دنده ها و باس ها باید طوری طراحی شوند که استحکام مورد نیاز را بدون ایجاد مقاطع ضخیم غیر ضروری فراهم کنند.
محل قرارگیری گیت بر الگوهای پر کردن، مکان های خط جوش، بسته بندی و ظاهر سطح تأثیر می گذارد. در محفظه های رابط، دروازه باید با در نظر گرفتن سطوح جفت گیری بحرانی، جیب های ترمینال و مناطق تحت فشار مکانیکی قرار گیرد.
زوایای کشش مناسب و سیستمهای جهشی به خوبی طراحی شده به آزادسازی قطعات قالبگیری شده بدون آسیب رساندن به ویژگیهای ظریف کمک میکنند. پیش نویس مورد نیاز به رزین، بافت سطح، هندسه قطعه و نیازهای ابعادی بستگی دارد.
برای اتصالات قالبگیری شده، پایانههای فلزی باید در طول تزریق و خنکسازی در موقعیتهای مشخص شده باقی بمانند. پشتیبانی قالب، دقت بارگذاری درج، جریان رزین و انبساط حرارتی همگی بر رابطه نهایی بین محفظه پلاستیکی و اجزای فلزی تأثیر میگذارند.
شیوه های مفید طراحی عبارتند از:
کنترل کیفیت برای قالبگیری تزریقی اتصال دهنده باید هم ظاهر قطعه قالبگیری شده و هم عملکرد عملکردی آن را مورد توجه قرار دهد. یک قطعه می تواند قابل قبول به نظر برسد در حالی که هنوز هم تراز نادرست ترمینال، رانش ابعادی یا حفظ مکانیکی ناکافی دارد.
یک طرح بازرسی عملی ممکن است شامل کنترل های زیر باشد:
نقایص رایج و علل بالقوه آنها عبارتند از:
| نقص | علت احتمالی | رویکرد اصلاحی |
|---|---|---|
| فلش | شکاف های خط جدایی، فشار بیش از حد، یا سایش قالب | شرایط ابزار را بررسی کنید و تنظیمات پردازش را بهینه کنید. |
| عکس های کوتاه | پر شدن ناکافی، جریان محدود، یا تهویه ناکافی | طراحی دروازه، تهویه و پارامترهای پر کردن دروازه را بررسی کنید. |
| Warpage | خنک کننده ناهموار، جهت گیری مواد، یا انقباض دیفرانسیل | بهبود تعادل خنک کننده و بررسی هندسه و انتخاب مواد. |
| علائم سینک | قطعات ضخیم یا بسته بندی و خنک کننده ناکافی | هندسه دیوار و شرایط بسته بندی را بهینه کنید. |
| ناهماهنگی ترمینال | حرکت درج، تغییر ابزار، یا بارگذاری ناسازگار | بهبود مکان درج، پشتیبانی و تأیید ابعاد. |
محدودیت های پذیرش و فرکانس آزمایش باید بر اساس مشخصات محصول، نیازهای مشتری و سطح ریسک تعریف شوند. برای کاربردهای حیاتی یا با قابلیت اطمینان بالا، اعتبار سنجی اضافی ممکن است لازم باشد.
همه کانکتورها به سرمایه گذاری ابزار یا استراتژی بازرسی نیاز ندارند. مقایسه زیر نشان میدهد که چگونه الزامات برنامه بر رویکرد تولید تأثیر میگذارد.
| مورد نیاز | رابط استاندارد | کانکتور دقیق |
|---|---|---|
| هندسه | ویژگی های نسبتاً ساده | حفره های ریز و جزئیات پیچیده |
| استراتژی تحمل | بر اساس الزامات مجمع عمومی | ویژگیهای حیاتی محدودیتهای سختتر و مبتنی بر عملکرد دریافت میکنند |
| ابزار سازی | پیکربندی قالب معمولی در صورت مناسب | کنترل حفره، خنک کننده، تهویه، و هم ترازی بیشتر |
| بازرسی | بررسی های بصری و ابعادی | اندازه شناسی دقیق و تأیید عملکرد اضافی |
| ریسک فرآیند | در درجه اول مربوط به پر کردن و ابعاد عمومی است | ممکن است شامل موقعیت انتهایی، تناسب جفت گیری، تاب برداشتن و حفظ شود |
تمایز صرفاً به اندازه محصول مربوط نمی شود. یک کانکتور کوچک ممکن است به ابزار بسیار پیچیده ای نیاز داشته باشد اگر دارای پایانه های نزدیک به هم باشد یا باید تراز دقیقی با یک برد مدار داشته باشد. الزامات مهندسی باید فرآیند را تعیین کند نه فرضیات مبتنی بر ظاهر.
انتخاب تامین کننده به معنای ارزیابی توانایی آن در تبدیل الزامات مهندسی به نتایج تولید قابل تکرار است. قیمت رقابتی مهم است، اما کیفیت ابزار، ثبات فرآیند، ارتباطات و پشتیبانی فنی نیز بر هزینه کل مالکیت تأثیر میگذارد.
هنگام ارزیابی سازنده قالب تزریق اتصال دهنده، سؤالات زیر را در نظر بگیرید:
قیرن Electronics بر روی قالبهای اتصال پلاستیکی دقیق و راهحلهای قالبگیری تزریقی سفارشی تمرکز دارد. با توجه به اطلاعات محصول خود، این شرکت دارای قابلیت تحمل اسمی ± 0.01 میلی متر، نرخ بازده گزارش شده تا 99.2٪، فولاد قالب آلمانی، تجزیه و تحلیل جریان قالب و مدیریت کارگاه یکپارچه MES است. این ارقام باید در مقابل هندسه قطعه خاص، مواد، روش اندازه گیری و شرایط تولید در طول ارزیابی پروژه تایید شوند.
قیرن همچنین پشتیبانی از بهینه سازی قالب و ارتقاء آن در سال اول استفاده از قالب را توضیح می دهد. خریداران میتوانند این قابلیتها را در کنار الزامات طراحی کانکتورهای خود بهجای تکیه بر مشخصات عمومی، مورد بحث قرار دهند.
برای اطلاعات مربوط به ساخت، از صفحه محصول قالب تزریق اتصال دهنده دیدن کنید یا وب سایت ساخت قالب و قطعات دقیق Qiren را بررسی کنید.
برای ساخت محفظه های اتصال دهنده پلاستیکی، بدنه های عایق، پایه های ترمینال، پوسته های محافظ و سایر اجزایی که نیاز به هندسه دقیق و تولید تکرارپذیر دارند، استفاده می شود. کاربردهای معمولی شامل الکترونیک خودرو، لوازم خانگی، اتوماسیون صنعتی و دستگاه های الکترونیکی مصرفی است.
بهترین ماده واحد برای هر کانکتور وجود ندارد. PBT و نایلون گزینه های رایج برای بسیاری از کاربردهای الکتریکی و مکانیکی هستند، در حالی که LCP و PPS ممکن است برای طرح هایی با نیازهای ابعادی یا حرارتی مناسب باشند. انتخاب نهایی به محیط عملیاتی کانکتور، مشخصات الکتریکی، بارهای مکانیکی و اهداف هزینه بستگی دارد.
تحمل های قابل دستیابی به هندسه قطعه، رفتار رزین، ساخت قالب، پایداری فرآیند و روش های اندازه گیری بستگی دارد. Qiren یک قابلیت تحمل اسمی ± 0.01 میلی متر را برای ارائه قالب گیری دقیق خود فهرست می کند. خریداران باید تأیید کنند که آیا این تحمل برای هر یک از ویژگی های مهم طراحی خاص آنها امکان پذیر است یا خیر.
دلایل رایج عبارتند از حمل نامناسب مواد، تهویه ضعیف، پارامترهای پردازش نادرست، خنک کننده ناهموار، سایش قالب، و موقعیت نادرست درج. بازنگری طراحی ساختاریافته، پنجره فرآیند کنترل شده و طرح بازرسی مبتنی بر ریسک می تواند به شناسایی و کاهش این مسائل کمک کند.
بله. قالب گیری درج می تواند پایانه های فلزی را در یک محفظه اتصال پلاستیکی محصور یا پشتیبانی کند. این فرآیند نیاز به موقعیت مناسب درج، پشتیبانی از قالب، سازگاری مواد و تأیید تراز و نگهداری ترمینال دارد.
بله. قالبگیری تزریقی زمانی که ابزار، شرایط چرخه، جابجایی مواد و بازرسی به درستی کنترل میشوند، برای تولید تکرارپذیر و با حجم بالا مناسب است. قالب های چند حفره و اتوماسیون مناسب می توانند خروجی را بهبود بخشند، اگرچه مناسب بودن آنها به پیچیدگی و تقاضای محصول بستگی دارد.
نقشه مهندسی دوبعدی، فایل CAD 3 بعدی، الزامات رزین یا مواد مورد نظر، تحمل بحرانی، تقاضای سالانه، محیط خدمات مورد انتظار و هرگونه مشخصات عملکردی یا نظارتی را ارائه دهید. همچنین روشن کنید که آیا به ساخت قالب، قطعات قالبگیری شده، قالبگیری درج یا محلول ترکیبی نیاز دارید.
قالبگیری تزریق رابط ترکیبی از ابزار دقیق، انتخاب مواد مناسب، پردازش کنترلشده و تأیید کیفیت خاص برنامه است. هر تصمیمی بر میزان دقت اتصال یک اتصال دهنده، میزان قابل اعتماد بودن آن از کنتاکت های الکتریکی و میزان سازگاری آن در طول زمان تأثیر می گذارد. با شناسایی زودهنگام ابعاد حیاتی و ایجاد الزامات بازرسی واضح، توسعه دهندگان محصول می توانند عیوب قابل اجتناب را کاهش دهند و تصمیمات آگاهانه تری برای منبع یابی بگیرند.
قیرن تولید قالب اتصال دهنده دقیق و راه حل های قالب گیری سفارشی را برای کاربردهای الکترونیکی، خودرو، لوازم خانگی و صنعتی ارائه می دهد. اگر در حال توسعه یک رابط جدید یا بهبود فرآیند تولید فعلی هستید،با ما تماس بگیریدبرای بحث در مورد نقشه ها، مواد مورد نیاز، مشخصات ابزار و اهداف تولید. با Qiren کار کنید تا راه حل تولید عملی را با دقت، کیفیت و نیازهای تحویل پروژه خود ارزیابی کنید.